本博客最初发布于cimetrix.com。
工厂究竟要用这些数据做什么?
与本系列其他文章不同,那些文章探讨了SEMI E30通用设备模型(GEM)标准的具体功能特性,而本篇博客则聚焦于若干依赖设备数据采集的工厂应用场景。
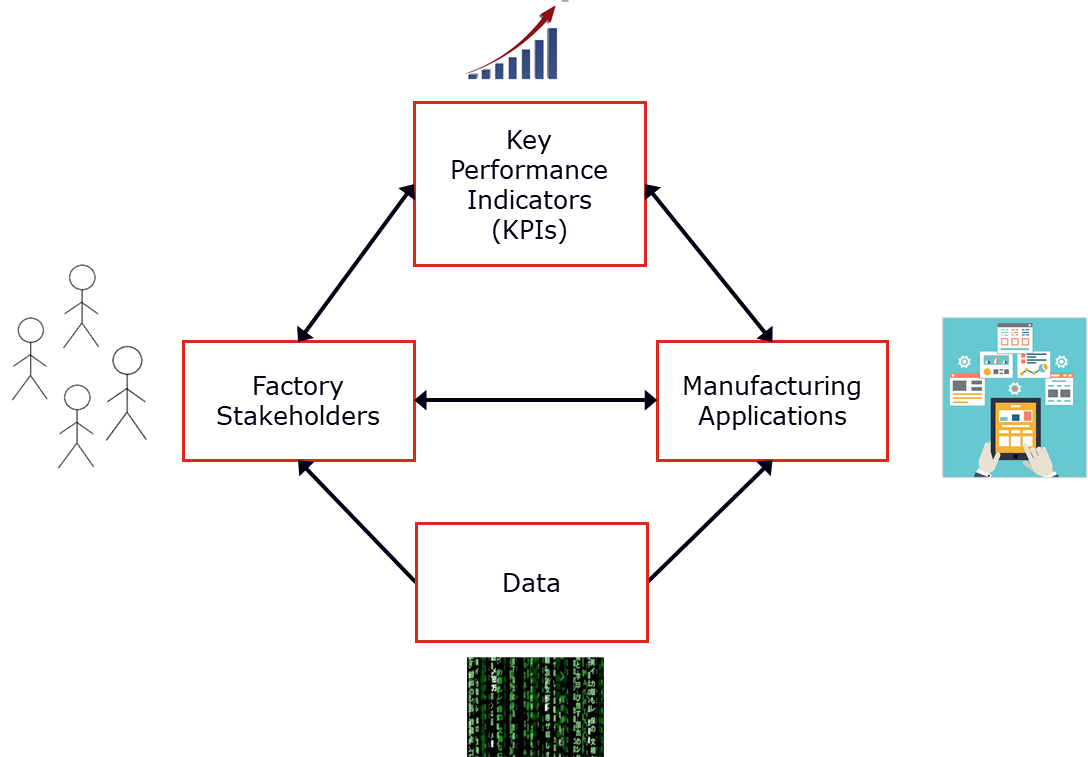
此外,鉴于我们常被问及"工厂究竟如何运用我们提供的各类设备信息?",本文将总结支持多项应用所需的具体数据。此清单虽非详尽无遗,但足以让您了解工厂中哪些利益相关方的工作目标可通过GEM数据收集得到支持。下图展示了关键绩效指标(KPI)、负责优化指标的工厂利益相关方、实现优化的应用程序以及这些应用所需数据之间的关联关系。
分享此类信息最有效的方式是采用表格形式。在相关应用程序组(例如排程、预防性维护)中,应用程序通常按复杂度递增顺序排列,这也恰好是工厂应用程序开发人员可能的实施顺序。
| 工厂应用 | 所需设备数据 |
| OEE(设备综合效率) | 足以对所有时间段的设备状态进行分类的转换事件和状态代码 |
| 设备内部物料流动 | 物料追踪事件;物料位置状态指示器及状态变更事件 |
| 进程执行跟踪 | 所有加工模块的启动/停止事件;所有支持多步骤配方加工模块的配方步骤指示器及步骤变更事件 |
| 等待时间浪费(WTW)分析 | 设备内部物料流与工艺执行追踪应用所需的事件组合(参见上文),以及用于所有时间段物料状态分类所需的上下文数据(详见SEMI E168产品时间管理标准的深入说明)。 |
| 基于时间的预防性维护(PM) | 在FRU(现场可更换单元)级别运行计时器 |
| 基于使用情况的项目管理 | 适用于每个可更换单元(FRU)的使用参数和累加器,例如状态持续时间、执行周期、流体流量、耗材流量、功耗等。 |
| 基于状态的预防性维护 | 每个FRU的有效“健康指标” |
| 故障检测与分类(FDC) | 特定故障模型所需的设备/工艺参数及相关上下文信息(这难以完全实现,因为大多数故障诊断模型是在已知“正常”与“异常”运行数据的基础上“训练”而成的,而设备供应商事先并不知晓这些数据) |
| 自动化设备拦截 | 远程停止指令(例如由检测到现有或即将发生的故障的FDC应用程序发出) |
| 设备配置监控 | 重要设备常量向量,包含预期值及容许范围;若数值取决于配置,则需支持多组设置。该设计旨在捕捉因操作员手动调整导致的人为错误。 |
| 组件指纹识别 | 关键设备机构的性能参数,包括传感器/执行器层级的指令/响应信号 |
| 静态作业调度 | 每种产品/配方组合的设置和执行时间以及当前设置信息 |
| 实时任务调度 | 当前任务完成时间预估;设备队列中所有物料的完成时间预估 |
| 工厂周期时间优化 | 材料缓冲区内容,作业队列信息 |
| 操作员通知 | 非/半自动化环境中操作员高频操作的通知代码,例如:装卸物料、选择/确认配方、设备卡滞时提供手动“辅助”等。 |
| 实时仪表盘 | 设备/部件生产状态指示器 |
| 设备故障分析 | 有意义的警报/故障代码,以及可能的近期历史记录/统计数据 |
| 运行间过程控制 | 可调节参数的识别及远程更新指令 |
T鉴于上表所述的部分应用数据可在不同设备类型间实现标准化,我们有机会创建通用工厂应用程序——这类应用仅需将供应商专属的GEM标识符(采集事件ID、状态/数据变量、设备常量等)映射至其通用对应项即可。但这涉及GEM环境下"即插即用"概念的探讨,将另文详述。
我们希望此说明能帮助您理解设备信息对使用它的工厂有多么宝贵,因此在您未来设计的GEM接口中,提供丰富的事件、变量及其他详细信息至关重要。